Warning: count(): Parameter must be an array or an object that implements Countable in /home/i/infoedax/ewc.pro/public_html/template/layout.php on line 73
Порошковая сварочная проволока EWC CWCrMo1-GM c содержанием 1,25 % Cr, 0.5% Mo предназначена для сварки в смеси газов котельных, трубных, листовых сталей, улучшенных и цементуемых сталей. Порошковая сварочная проволока EWC CW-CrMo1-GM в основном используется для сварки сталей 13CrMo4-5 (P11/P12) с рабочими температурами до 570°С. Высокие механические свойства наплавленного металла. Длительная прочность наплавленного металла лежит в тех же пределах, что и для металла основы типа 13CrMo4-5 (P11/P12). Проволока применяется при сварке сосудов, работающих под давлением, паровых котлов, ректификационных колонн, каталитических реакторов и т. п.
Основные материалы
1.7335 13CrMo4-5, 1.7262 15CrMo5, 1.7728 16CrMoV4, 1.7218 25CrMo4, 1.7258 24CrMo5, 1.7354 G22CrMo5-4, 1.7357 G17CrMo5-5 ASTM A193 Gr. B7, A335 Gr. P11 u. P12, A217 Gr. WC6, 15ХМ, 20ХМ, 20ХМЛ.
Типичный химический состав проволоки, %
|
|
C
|
Mn
|
Si
|
S
|
P
|
Cr
|
Mo
|
|
типичный
|
0.06
|
0.80
|
0.25
|
0.008
|
0.011
|
1.15
|
0.45
|
Механические свойства наплавленного металла (после термической обработки 675-705°C / 60-75 минут )
|
Предел текучести
Rp0.2, MPa
|
Предел прочности
Rm, MPa
|
Относительное удлинение
(A5), %
|
Работа удара
KV, J (+200С)
|
|
555
|
635
|
24
|
100
|
Эксплуатационные данные:
1. Использует защиту от газа CO2+Ar (20–25%), а чистота газа составляет более 99,98%.
2. Расход защитного газа во время сварки следует регулировать на уровне 20–25 мкм
3. Длина удлинения сварочной проволоки должна регулироваться в пределах 15–25 мм
4. Предварительны подогрев перед сваркой 150 ~ 300 ° C, закалить до 680 ~ 720 ° C после сварки.
|
|
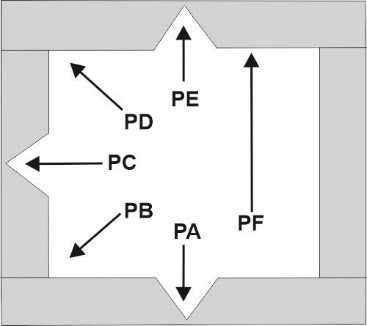
PA, PB, PC, PD, PE, PF, PG
|
Warning: count(): Parameter must be an array or an object that implements Countable in /home/i/infoedax/ewc.pro/public_html/template/detail/detail_catalog.php on line 173
Warning: count(): Parameter must be an array or an object that implements Countable in /home/i/infoedax/ewc.pro/public_html/template/detail/detail_catalog.php on line 184
Warning: count(): Parameter must be an array or an object that implements Countable in /home/i/infoedax/ewc.pro/public_html/template/detail/detail_catalog.php on line 195