Порошковая проволока FCAW EWC CW2209-GC
Порошковая сварочная проволока EWC CW2209-GC применяется для сварки ферритно-аустенитных (дуплексных) сталей с высоким сопротивлением коррозии в чистом СО2.
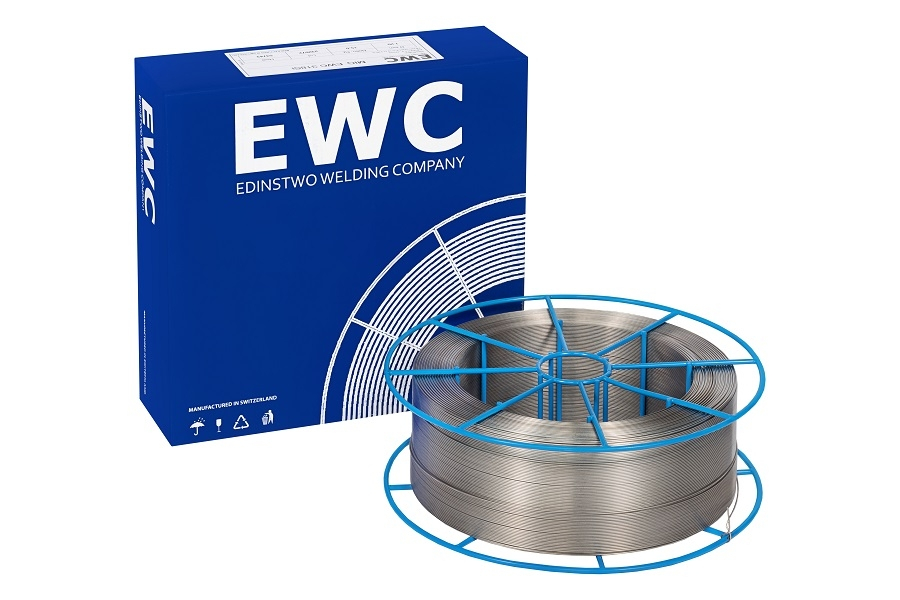
Порошковая сварочная проволока EWC CW2209-GC применяется для сварки ферритно-аустенитных (дуплексных) сталей с высоким сопротивлением коррозии в чистом СО2.
Порошковая сварочная проволока EWC CW2209-GC применяется для сварки ферритно-аустенитных (дуплексных) сталей с высоким сопротивлением коррозии в чистом СО2. Хорошая свариваемость, высокая сопротивляемость питтинговой и стресскоррозии позволяет применять проволоку при сварке металлоконструкций нефтедобывающих платформ, судов, трубопроводов. Применяется для сварки аустенитно-ферритных (стандартных дуплексных) сталей типа 22%Cr-5%Ni-3%Mo-N, таких как 08Х21Н6М2Т, 02Х22Н5АМ3, S31803, S32205, W.Nr 1.4462 и им аналогичных. Ее можно также применять для сварки «бюджетных» дуплексных сталей, кроме случаев, когда легирование Mo может отрицательно сказаться на коррозионной стойкости. Данную проволоку можно также применять для сварки дуплексных сталей с низкоуглеродистыми конструкционными сталями. Наплавленный металл характеризуется высокими прочностными и пластическими свойствами в сочетании с хорошей коррозионной стойкостью. Критическая температура питтинговой коррозии у наплавленного металла (Critical Pitting Temperature) CTP=30°C, а эквивалент сопротивляемости питтинговой коррозии (Pitting Resistibility Equivalent)
PRE = %Cr + 3,3%Mo + 16%N примерно равен 35. Удельное тепловложение следует выдерживать в диапазоне 0,5-2,5 кДж/мм, а межпроходную температуру не выше 150°С. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 25…30% (FN 35-40).
Основные материалы
1.4462, X2CrNiMoN22-5-3, 1.4362, X2CrNiN23-4
1.4462 и X2CrNiMoN22-5-3 вместе с 1.4583 и X10CrNiMoNb18-12
1.4462 и X2CrNiMoN22-5-3 вместе с P235GH/ P265GH, S255N, P295GH, S355N, 16Mo3
UNS S31803, S32205, 08Х21Н6М2Т, 02Х22Н5АМ3
Типичный химический состав проволоки, %
|
C |
Mn |
Si |
S |
P |
Ni |
Cr |
Mo |
Cu |
N |
|
|
типичный |
0.033 |
1.00 |
0.61 |
0.004 |
0.015 |
8.19 |
22.91 |
3.16 |
0.022 |
0.13 |
Механические свойства наплавленного металла
|
Предел прочности |
Относительное удлинение |
|
764 |
26.5 |
Эксплуатационные данные:
1. Использует защиту от газа CO2а чистота газа составляет более 99,98%.
2. Расход защитного газа во время сварки следует регулировать на уровне 20–25 L/min
3. Длина удлинения сварочной проволоки должна регулироваться в пределах 15–25 мм
|
|
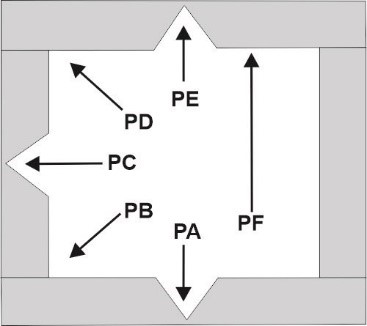
PA, PB, PC, PD, PE, PF, PG |