Электроды EWC SA-312-17
Электроды EWC SA-312-17 предназначены для сварки и наплавки сталей с пониженной свариваемостью, разнородных сталей, а также сталей с неизвестным составом во всех пространственных положениях
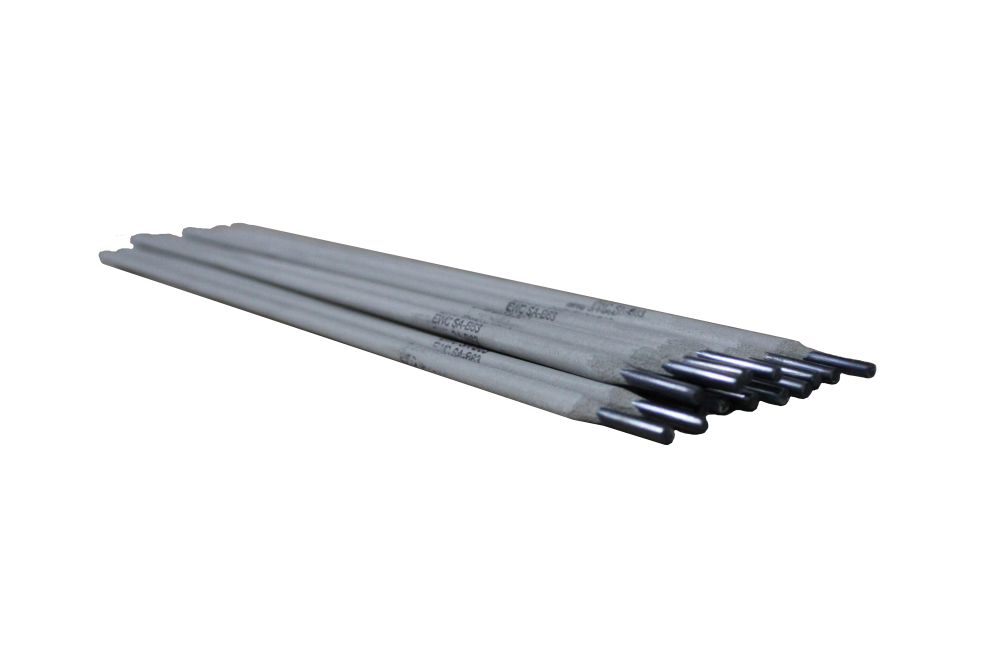
Электроды EWC SA-312-17 предназначены для сварки и наплавки сталей с пониженной свариваемостью, разнородных сталей, а также сталей с неизвестным составом во всех пространственных положениях
|
AWS A5.4 |
EN 1600 |
ISO 3581-A |
DIN 8556 |
||||||||||||||||||||||
|
E312-17 |
E 29 9 R 12 |
E 29 9 R 12 |
E 29 9 R 26 |
||||||||||||||||||||||
|
Описание и применение* |
|||||||||||||||||||||||||
|
Электроды EWC SA-312-17 предназначены для сварки и наплавки сталей с пониженной свариваемостью, разнородных сталей, а также сталей с неизвестным составом во всех пространственных положениях. Высокая стойкость к коррозии под напряжением, окалиностойкость до 1150°C, однако не рекомендуются для сварки конструкций работающих в условиях длительного нагрева. Ток: DC (+), AC |
|||||||||||||||||||||||||
|
Основные материалы* |
|||||||||||||||||||||||||
|
Трудносвариваемые высокопрочные стали, разнородные соединения, инструментальные стали, термообрабатываемые улучшенные стали, пружинные стали, стали с высоким содержанием углерода. |
|||||||||||||||||||||||||
|
Типичный химический состав наплавленного металла**, % |
|||||||||||||||||||||||||
|
С |
Si |
Mn |
Cr |
Ni |
|||||||||||||||||||||
|
0,11 |
≤ 0.9 |
0,9 |
29,0 |
9,0 |
|||||||||||||||||||||
|
Механические свойства наплавленного металла** |
|||||||||||||||||||||||||
|
Предел текучести
|
Предел прочности
|
Относительное удлинение (A5), % |
Работа удара KV, J |
Твёрдость по Бриннелю |
|||||||||||||||||||||
|
+20°C |
-120°C |
||||||||||||||||||||||||
|
>500 |
740-840 |
>20 |
235 HB |
||||||||||||||||||||||
|
Прокалка: |
2 часа/300°C |
||||||||||||||||||||||||
|
Положение при сварке: 1G/PA, 2F/PB, 2G/PC, 3G/PF, 4G/PE |
|||||||||||||||||||||||||
|
Диаметр/длина |
2,0х300 |
2,5х300 |
3,25х350 |
4,0х350 |
5,0х350 |
||||||||||||||||||||
|
Сила тока, А |
50-60 |
55-85 |
80-120 |
110-150 |
160-200 |
||||||||||||||||||||
*Примерный, но не исчерпывающий перечень
**Справочные значения