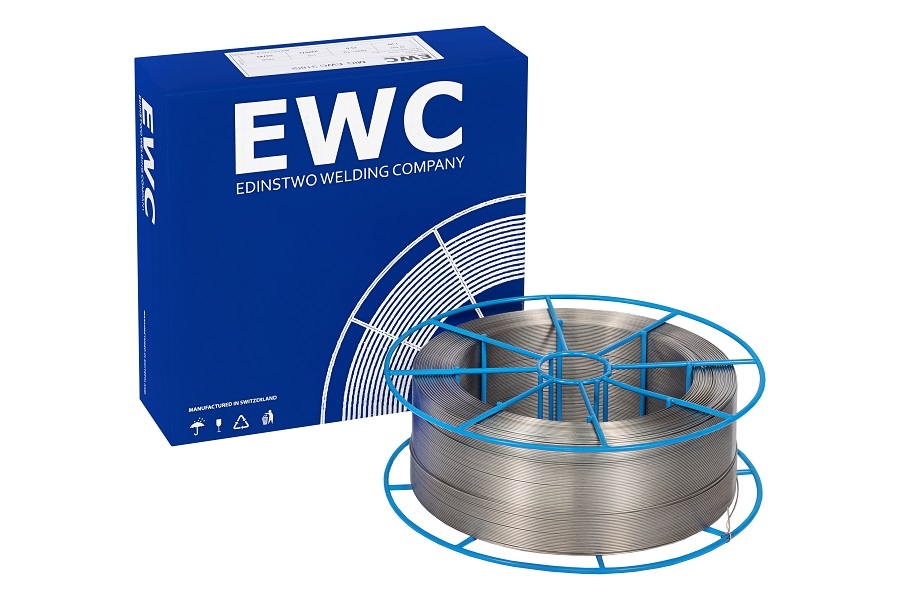
Самозащитная наплавочная проволока EWC CW5824-OA

Warning: count(): Parameter must be an array or an object that implements Countable in /home/i/infoedax/ewc.pro/public_html/template/layout.php on line 73
Warning: count(): Parameter must be an array or an object that implements Countable in /home/i/infoedax/ewc.pro/public_html/template/detail/detail_catalog.php on line 17
Самозащитная наплавочная проволока EWC CW5824-OA

Самозащитная наплавочная проволока EWC CW5824-OA предназначена для получения закаливающегося на воздухе наплавленного металла, основное предназначение - наплавление на инструментальные стали типа H12. Сварочная дуга отличается минимальным разбрызгиванием и легким удалением шлака

Warning: count(): Parameter must be an array or an object that implements Countable in /home/i/infoedax/ewc.pro/public_html/template/detail/detail_catalog.php on line 142

Классификация

AWS A5.36

EN 14700

DIN 8555

Описание и применение*

Самозащитная наплавочная проволока EWC CW5824-OA предназначена для получения закаливающегося на воздухе наплавленного металла, основное предназначение - наплавление на инструментальные стали типа H12. Сварочная дуга отличается минимальным разбрызгиванием и легким удалением шлака.

В состоянии после сварки микроструктура материала в основном представляет собой мартенсит с небольшими включениями карбидов. После отпуска микроструктура преобразуется в отпущенный мартенсит со вторичными карбидами. EWC CW5824-OA производит наплавление из устойчивой к изнашиванию и образованию трещин инструментальной стали твердостью  48-55HRc. Более того, эту твердость можно увеличить до 55-65 HRc, проведя отпуск металла. Эта проволока особенно хорошо подходит для применения в условиях сильного трения металла по металлу при высокой температуре (до 540°C). Идеально подходит для нанесения наплавления на изношенные  металлические штампы, режущие инструменты или нанесения износостойких поверхностей на углеродистые и низколегированные сплавы.

Типичный химический состав наплавленного металла %

C

Mn

Si

Cr

W

Mo

твёрдость

0,5

<1,5

<1,5

7,0

1,5

1,5

>53 HRC

Достигаемая твердость, а также структура наплавленного металла зависят (в том числе) от: основного материала, параметров сварки, рабочей и межпроходной температуры, нагрева, охлаждения, количества слоев, способов наплавки и формы детали.

Рекомендации по параметрам сварки

Диам. мм

Ток, А

Напряжение, V

Вылет проволоки, мм

Скорость сварки, мм/мин

Температура подогрева, ℃

Межпрокодная температура, ℃

1,2

200-280

25-32

1,6

220-320

25-32

2,4

250-350

27-32

2,8

300-400

28-32

Хранить проволоку в сухом месте с хорошей вентиляцией, используют в течение 3 дней после вскрытия упаковки.

Восстановление более 90%. Положение при наплавке - нижнее

Производимые типоразмеры, ø (мм)

1.2 мм; 1.6 мм; 2.4 мм; 2.8 мм

Тип упаковки: Катушка D300(15 кг), мотки 25-50 кг, бочка(250 кг)


Warning: count(): Parameter must be an array or an object that implements Countable in /home/i/infoedax/ewc.pro/public_html/template/detail/detail_catalog.php on line 173 Warning: count(): Parameter must be an array or an object that implements Countable in /home/i/infoedax/ewc.pro/public_html/template/detail/detail_catalog.php on line 184 Warning: count(): Parameter must be an array or an object that implements Countable in /home/i/infoedax/ewc.pro/public_html/template/detail/detail_catalog.php on line 195
Дилеры
Дилеры